焊台温度已经设得不低,烙铁头上的焊锡也能熔化,可接触焊点后,焊盘却迟迟无法充分升温。
遇到这种情况,很多人的第一反应往往是:再把温度调高一点。
但焊接不顺畅,并不一定是温度设定不够高。除了焊点表面的氧化、污染等因素,还需要关注一个容易被忽略的问题:热量是否有效地传递到了焊点?
焊台设定温度只是控制目标,实际焊接效果还受到烙铁头状态、接触面积、工件热负载及设备持续供热能力等因素影响。
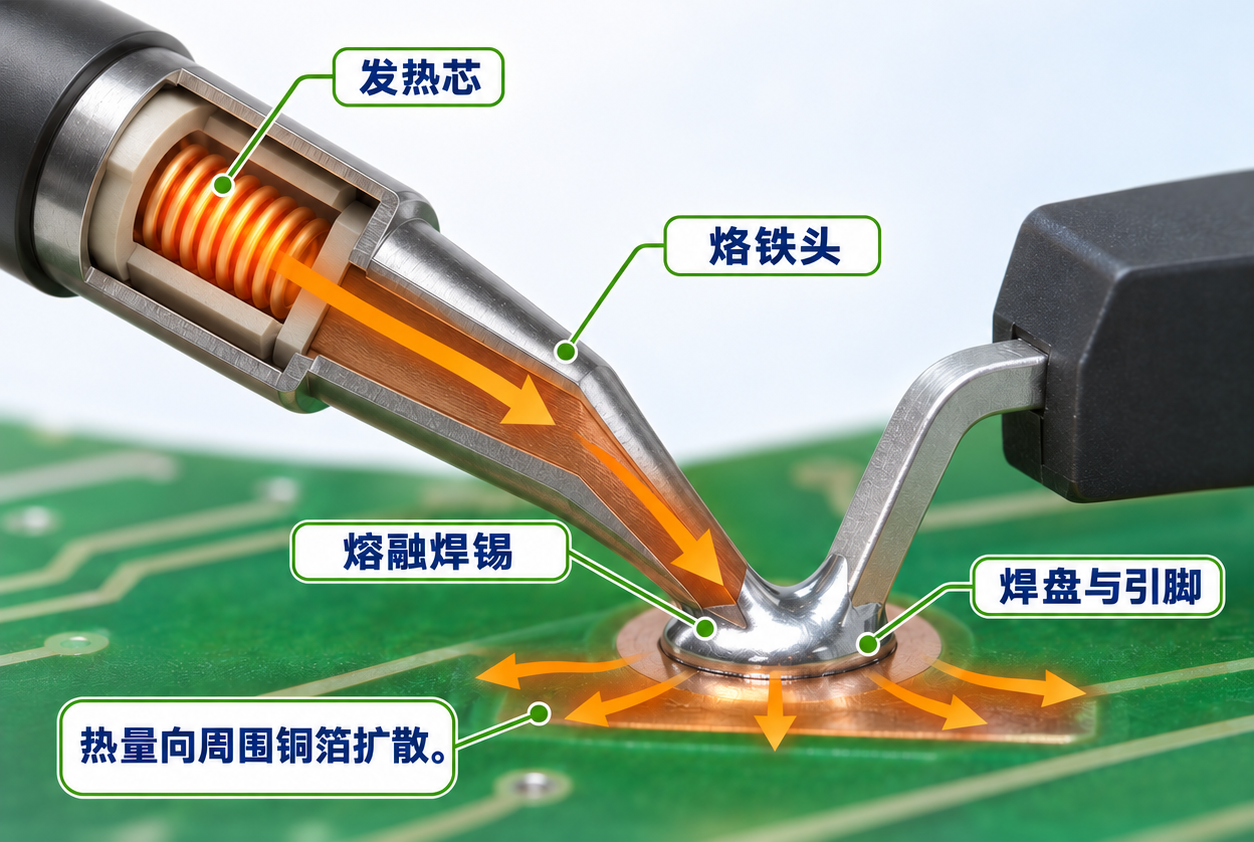
焊接过程中的主要热量传递路径,可以简单理解为:发热系统 → 烙铁头 → 焊盘与引脚
发热系统提供热量,烙铁头将热量传递至焊点。当烙铁头与焊盘、引脚之间形成适量的熔融焊料连接时,焊料能够填充部分接触间隙,形成“热桥”,改善接触处的传热条件。
与此同时,热量还会沿着焊盘、铜箔及连接的金属结构向周围扩散。例如,连接大面积铜箔的焊盘,往往需要更多的热量输入,才能达到合适的焊接温度。
因此,相同的焊台设定温度,面对不同焊点,实际焊接表现可能存在明显差异。
烙铁头工作面氧化、缺锡或润湿不良,都可能影响热桥的建立,降低传热效率。
建议检查工作面是否能够正常上锡,并使用合适的清洁工具进行维护,必要时补充新焊料。
如果烙铁头能够正常上锡,但焊料仍难以在焊盘上铺展,还应检查焊盘是否存在氧化、污染或助焊剂使用不当等问题。
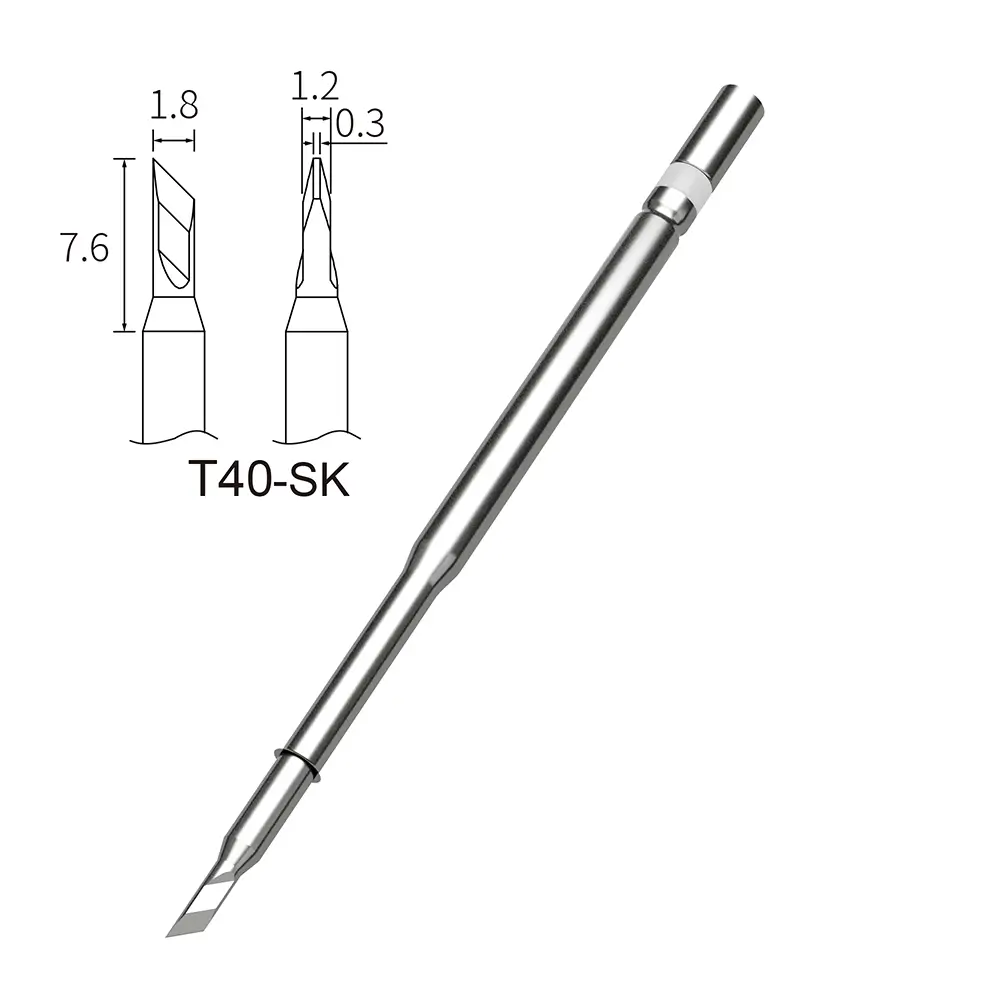
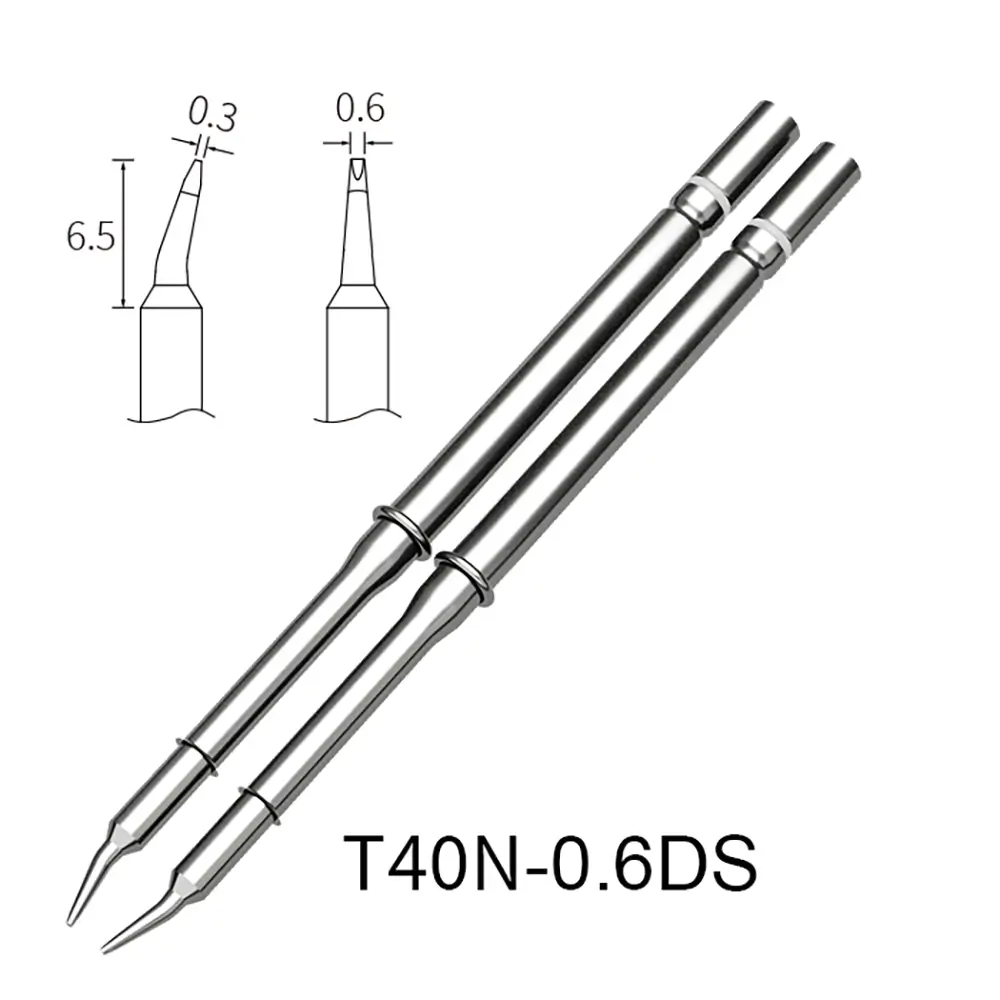
细尖头便于进入狭窄位置,但用于较大焊盘时,可能只有很小的区域与焊点接触,限制热量传递。
在周围空间允许的情况下,应选择与焊点匹配的工作面。
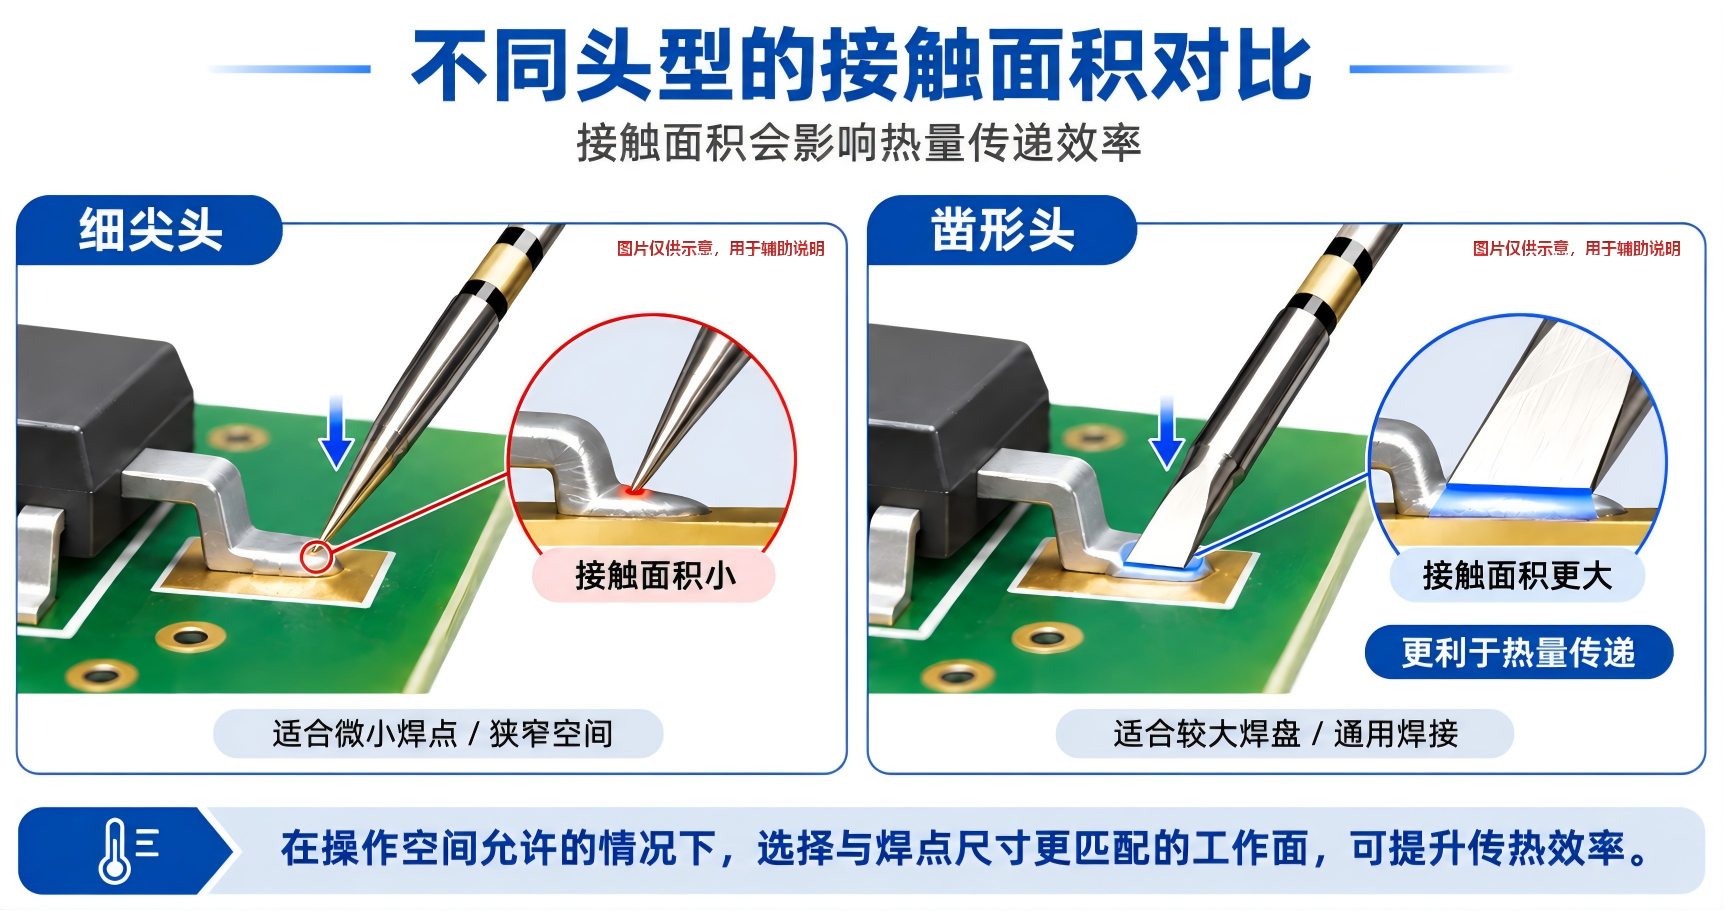
例如,合适宽度的凿形工作面,便于同时贴合焊盘与引脚。也要避免工作面过宽,碰到相邻元件或造成焊锡桥接。
操作时充分利用工作面,避免只用尖角接触,也不要靠用力按压来补偿热量不足。
大面积铜箔、较大的金属端子和较粗的线材,通常具有更高的热负载。
烙铁头接触工件后会向焊点释放热量,如果设备不能及时补充,烙铁头温度可能明显下降,影响后续焊接。
尤其在连续作业时,更需要关注焊台的持续供热能力、温度恢复表现,以及烙铁头与工件的匹配程度。
对于较高热负载的工件,应综合考虑设备功率、加热结构、烙铁头头型及热容量,选择合适的焊接工具。
完成上述检查后,再结合焊料类型、器件耐温要求及工艺条件,判断是否需要调整温度。
设定温度并非越高越好。过高温度可能加快烙铁头氧化,而不合理的高温或过长接触时间,也会增加焊盘及器件受热损伤的风险。
从精密元件焊接到大热容工件作业,不同应用场景对烙铁头的头型、尺寸和设备供热能力有着不同要求。
合适的焊接工具,不仅需要达到目标温度,更需要将热量有效、稳定地传递至焊点。
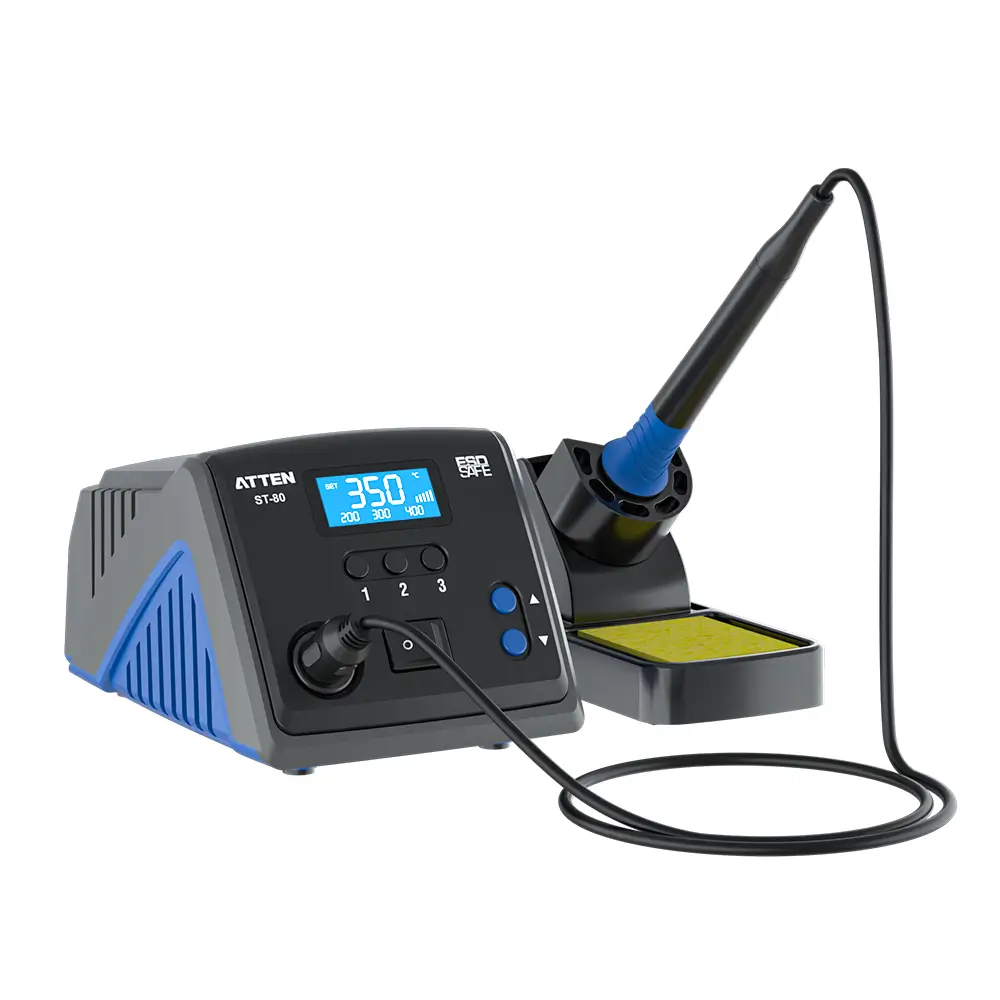
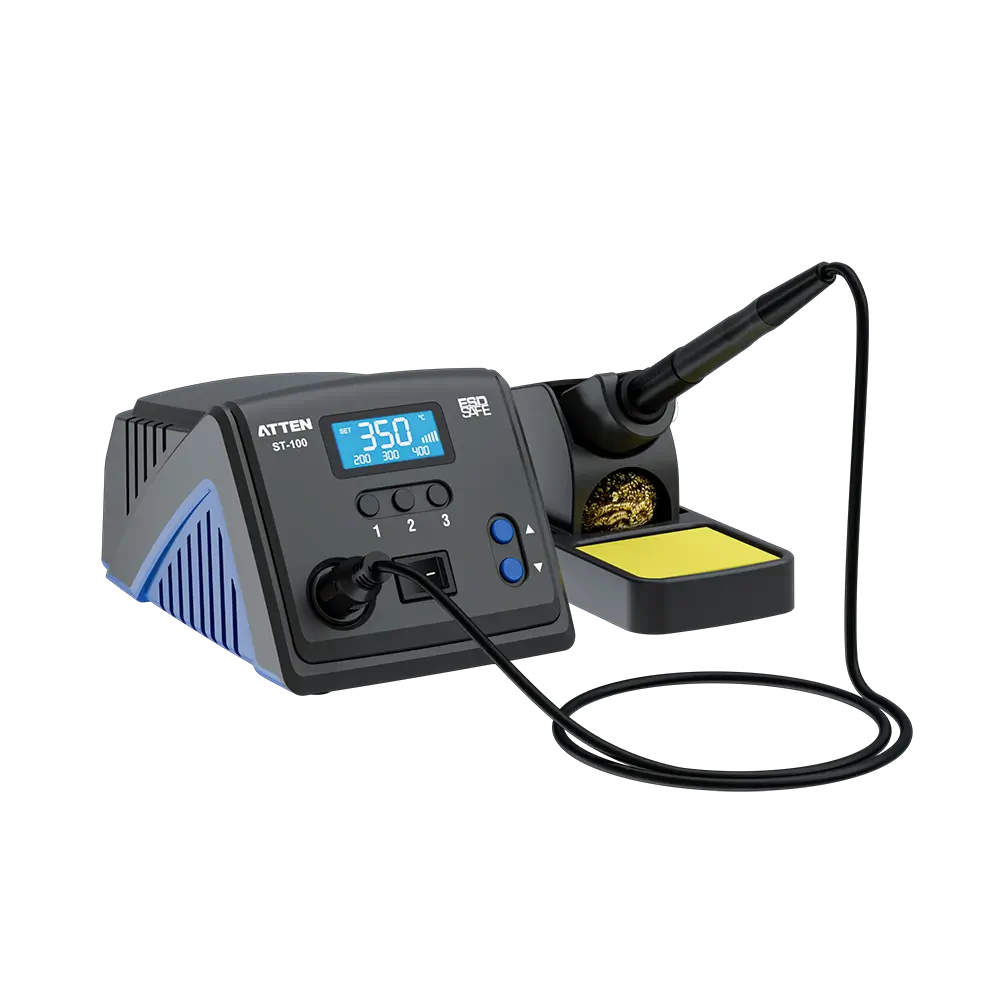
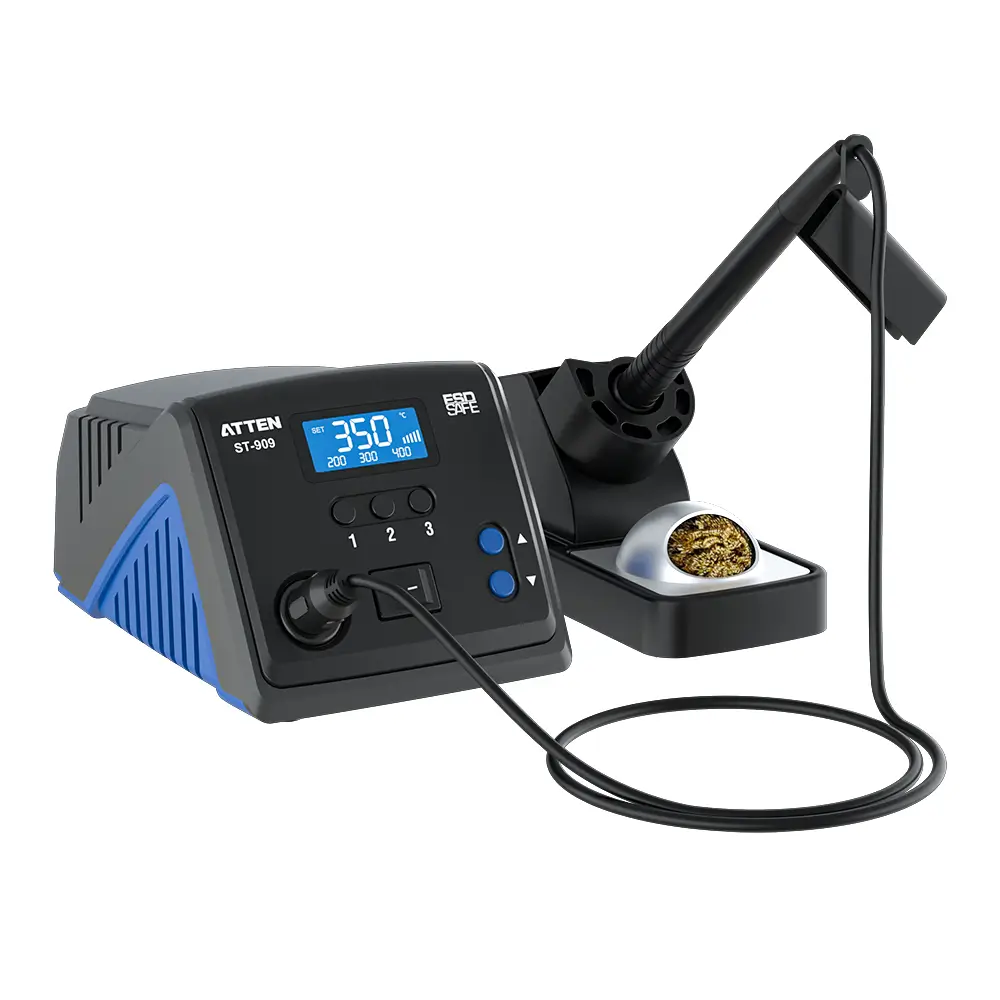
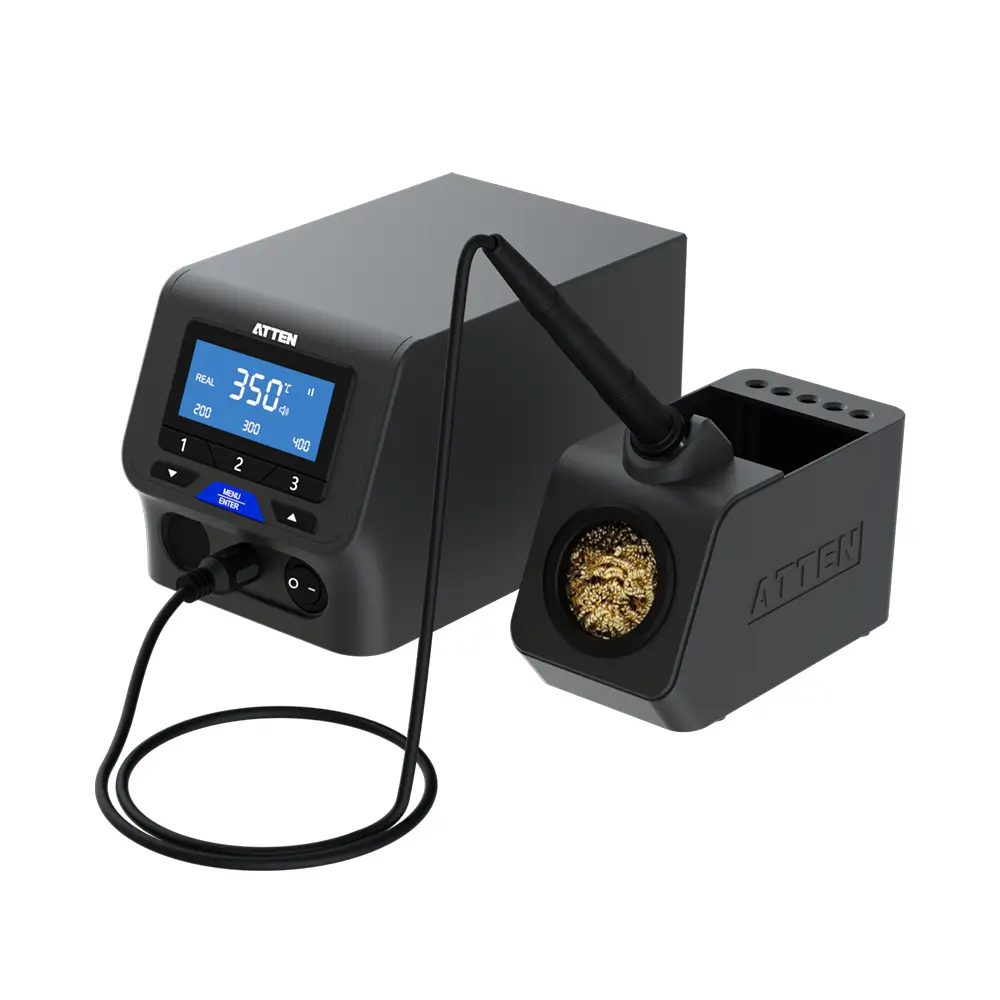
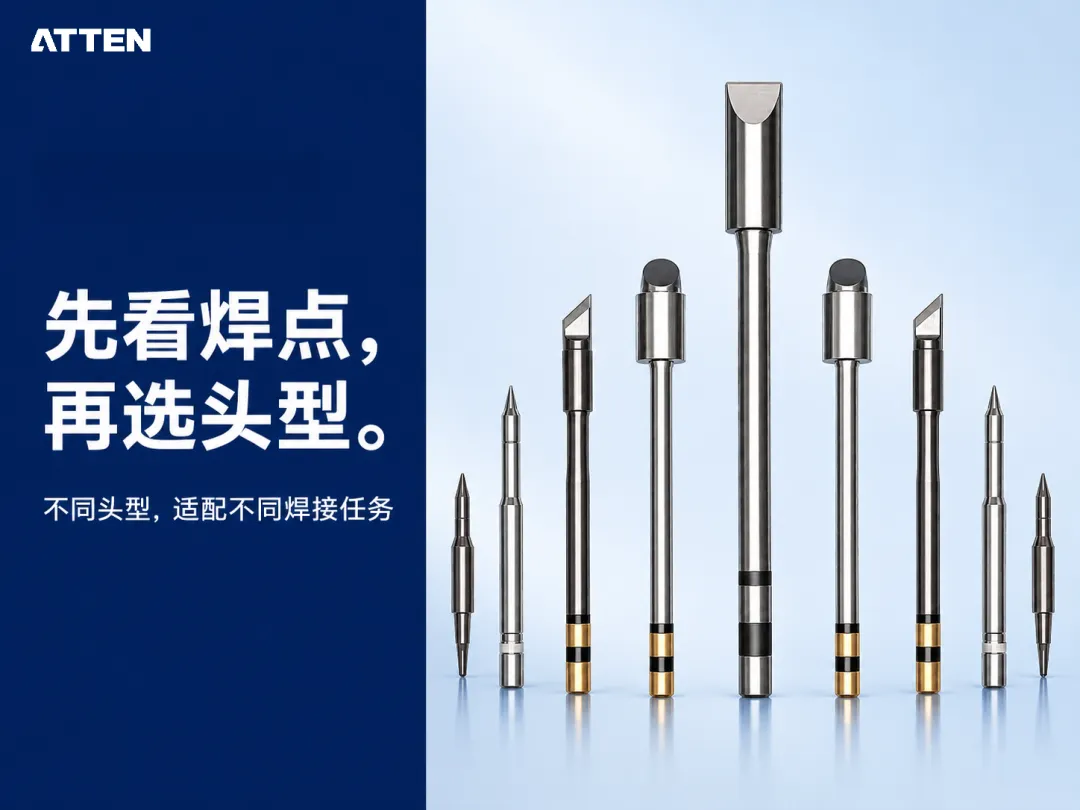
ATTEN 安泰信提供不同功率的焊台设备及多种头型与尺寸的烙铁头系列,满足精密、微型、通用及大热容焊接等应用需求。
您在实际焊接中遇到过哪些难题?
欢迎联系 ATTEN 安泰信,我们将结合实际应用需求,为您提供烙铁头选型与焊接解决方案建议。